So lagern und trocknen Sie Filament richtig
Filament nimmt Feuchtigkeit aus der Luft auf (hygroskopisch) – und eine feuchte Rolle ist die häufigste unerkannte Ursache für Fehldrucke. Hier steht, woran Sie es merken, mit welcher Temperatur und Dauer Sie Filament trocknen und wie Sie eine offene Rolle so lagern, dass sie druckfähig bleibt.
Das Wichtigste in Kürze
- Jedes Filament zieht Feuchtigkeit – PETG, TPU, ASA und PA schneller als PLA, keines gar nicht.
- Anzeichen sind Knacken an der Düse, sichtbare Bläschen in der Schicht und Fäden zwischen den Bauteilen.
- Getrocknet wird unterhalb der Glasübergangstemperatur des Materials: PLA bei 45 bis 55 °C, PETG bei 60 bis 65 °C, ABS und ASA bei 70 bis 80 °C.
- Zum Lagern genügen ein Vakuumbeutel und frisches Trockenmittel; die Trockenbox lohnt sich, wenn dauerhaft daraus gedruckt wird.
- Eine ungeöffnete, vakuumversiegelte Rolle bleibt lange druckfähig – ab dem Öffnen läuft die Uhr.
Warum Filament überhaupt Feuchtigkeit zieht
Die Kunststoffe im 3D-Druck sind hygroskopisch: Sie binden Wassermoleküle aus der Raumluft an der Oberfläche und im Material. Bei 50 Prozent relativer Luftfeuchte reichen dafür je nach Material Tage bis Wochen. Der Rolle ist nichts anzusehen – das Wasser wird erst in der Düse zum Problem.
Dort verdampft es bei 200 °C und mehr schlagartig. Der Dampf reißt den Materialstrang auf, und statt eines geschlossenen Fadens verlässt ein poriger, unregelmäßiger Strang die Düse. Daraus entstehen drei Fehlerbilder gleichzeitig: schwache Schichthaftung, weil die Schichten nicht sauber verschmelzen; eine raue Oberfläche mit sichtbaren Bläschen; und Fäden zwischen getrennten Bauteilen, weil der Druck in der Düse nicht mehr kontrolliert abfällt.
Wie schnell das geht, unterscheidet sich deutlich. PLA ist die geduldigste Sorte, PETG und ASA ziehen spürbar schneller, TPU und PA sind in wenigen Tagen betroffen. Zu einer carbongefüllten PETG-Rolle in unserem Vergleich berichtet eine Rezension ausdrücklich das Gegenteil – nach eigener Aussage kein Feuchtigkeitsproblem über viele Rollen; eine andere Rezension aus demselben Feld hat dieselbe Sorte vorsorglich zwei Stunden vorgetrocknet, bevor sie überhaupt zum ersten Mal damit gedruckt hat. Beides steht so in den Quellen – wer beim ersten Eindruck vorsichtig ist, trocknet einmal vor, statt vor jedem Druck erneut.
Woran Sie erkennen, dass Filament feucht ist
- Knacken oder Zischen an der Düse. Das deutlichste Zeichen: Sie hören es im Betrieb, wenn Wasserdampf entweicht.
- Bläschen und Krater in der Oberfläche, besonders auf glatten Außenwänden.
- Fäden ziehen (Stringing), das mit den bisherigen Einstellungen plötzlich auftritt. Wenn dasselbe Profil vorher sauber druckte, hat sich nicht der Slicer geändert, sondern die Rolle.
- Schichten, die sich mit der Hand trennen lassen. Feuchtes Material verschmilzt schlechter – ein Bauteil bricht dann entlang der Schichtgrenze.
- Sprödes, splitterndes Filament beim Abknicken. Bei PLA ein starker Hinweis, bei PA praktisch beweisend.
Hygrometer-Karten im Beutel und Feuchtemesser in der Trockenbox zeigen die Luftfeuchte um die Rolle, nicht die im Material. Sie sind nützlich zur Kontrolle der Lagerung und kein Messwert für den Zustand des Filaments – der zeigt sich am Druck.
Filament trocknen: Temperatur und Dauer
Die Regel ist einfach: deutlich unterhalb der Glasübergangstemperatur trocknen. Oberhalb davon wird das Material weich, die Wicklung verbackt und die Rolle ist unbrauchbar. Die folgenden Bereiche sind die von Herstellern üblicherweise genannten Werte für Filamenttrockner:
| Material | Temperatur | Dauer | Hinweis |
|---|---|---|---|
| PLA, PLA+ | 45–55 °C | 4–6 Stunden | nicht höher – PLA wird ab etwa 60 °C weich |
| PETG | 60–65 °C | 4–6 Stunden | zieht schneller Feuchtigkeit als PLA |
| ABS, ASA | 70–80 °C | 4–6 Stunden | vor dem Druck in den geschlossenen Bauraum |
| TPU | 50–60 °C | 6–8 Stunden | eine Rezension berichtet von rund 70 °C mit gutem Ergebnis |
| PA (Nylon) | 70–80 °C | 8–12 Stunden | praktisch nur direkt aus dem Trockner zu drucken |
Eine feuchte Rolle lässt sich damit in der Regel wieder brauchbar machen – das ist der Unterschied zu einer beschädigten oder verbackenen Spule, bei der nichts mehr zu retten ist. Verstopft die Düse trotz getrockneter Rolle weiter, liegt die Ursache woanders; die übrigen Fehlerbilder stehen im Ratgeber Druckprobleme, die am Filament liegen.
Filamenttrockner, Backofen oder Trockenbox?
Der Filamenttrockner ist das Gerät für die Aufgabe: geregelte Temperatur unterhalb von 80 °C, Umluft und eine Öffnung für den Materialstrang, sodass während des Drucks weiter getrocknet wird. Eine Rezension in unserem Vergleich beschreibt genau diesen Betrieb an einem Materialwechsler – das Filament wird beim Drucken getrocknet.
Der Backofen ist der Notbehelf, und er hat zwei Schwächen. Viele Haushaltsöfen regeln unter 70 °C ungenau und überschwingen beim Aufheizen; genau dieser Ausschlag verformt eine PLA-Rolle. Und ohne Umluft bleibt die Feuchte im Garraum. Wenn überhaupt: Umluft, niedrigste geregelte Stufe, Tür einen Spalt offen, Thermometer daneben. Für PLA ist das Risiko hoch, für ABS und ASA vertretbar.
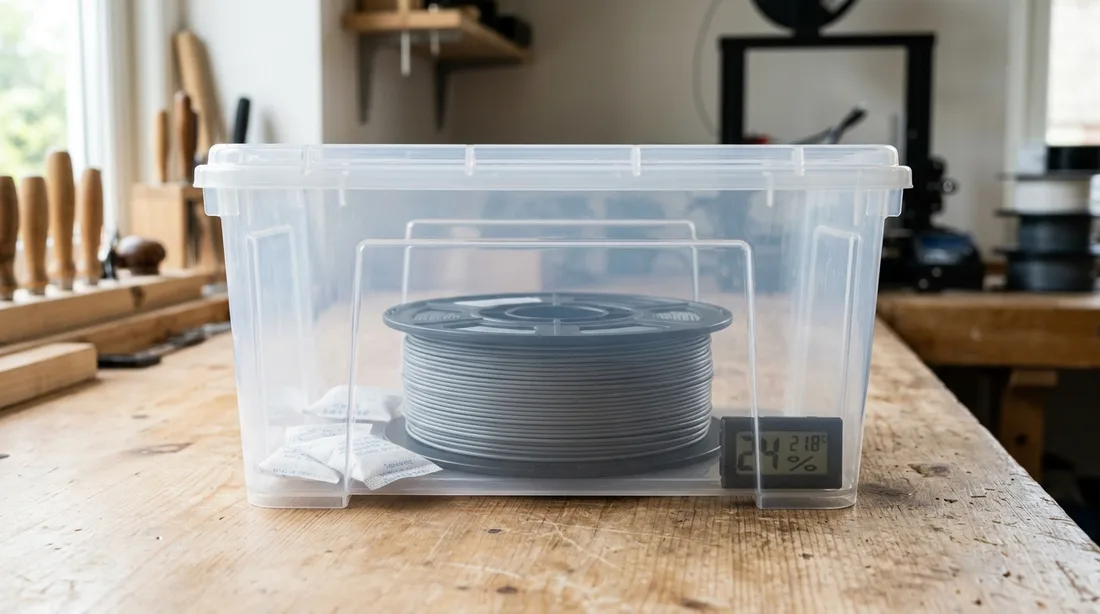
Die Trockenbox trocknet nicht, sie hält trocken. Sie ist die Lösung für die Rolle, die im Drucker steckt: Ein dichter Behälter mit Trockenmittel und einer Durchführung für den Strang, meist mit Feuchtemesser im Deckel. Wer mehrere Rollen im Wechsel nutzt, spart sich damit wiederholte Trockendurchgänge für dieselbe Rolle. Ein Wort zur Einordnung: Trockner und Trockenbox sind Zubehör, keine Filamente – sie stehen deshalb nicht in unserem Filament-Vergleich.
Filament richtig lagern: drei Wege, die funktionieren
- Vakuumbeutel mit Silicagel. Der günstigste Weg und für Rollen, die wochenlang liegen, der beste. Wichtig: frisches oder regeneriertes Trockenmittel – ein gesättigter Beutel ist ein Stück Papier. Silicagel mit Indikatorfarbe zeigt den Zustand an und lässt sich im Ofen wieder trocknen.
- Dichter Behälter mit Trockenmittel. Eine Box mit Dichtlippe und zwei Beuteln Trockenmittel hält mehrere Rollen zusammen und ist schneller zu öffnen als jeder Vakuumbeutel. Für den Wochenvorrat der bequemste Kompromiss.
- Die Originalverpackung, solange sie hält. Mehrere Rollen in unserem Vergleich kommen laut Datenblatt vakuumversiegelt und getrocknet, teils in einem wiederverschließbaren Beutel mit Trockenmittel – eine Rezension bestätigt einen tatsächlich vakuumdicht verschweißten Beutel samt Trockenmittelpäckchen. Wo der Beutel wiederverschließbar ist, ist er die Lagerung, für die Sie nichts kaufen müssen.
Was nicht genügt: die offene Rolle im Regal, der Pappkarton und der Keller. Kühl und dunkel schützt vor Licht, nicht vor Luftfeuchte – und Kellerluft ist oft die feuchteste im Haus.
Wie lange hält eine geöffnete Rolle?
Eine pauschale Zahl gibt es nicht, weil alles an der Luftfeuchte im Raum hängt. Als Orientierung: In einem normal beheizten Wohnraum druckt eine offene PLA-Rolle oft noch nach Monaten brauchbar, PETG und TPU zeigen erste Anzeichen nach Wochen. Im feuchten Sommer verkürzt sich das erheblich.
Die Herstellerangaben beziehen sich immer auf den ungeöffneten Zustand: Eine ASA-Rolle in unserem Vergleich ist laut Datenblatt ungeöffnet und sachgerecht gelagert ein Jahr haltbar. Nach dem Öffnen gilt keine dieser Zusagen mehr – entscheidend ist dann, was Sie mit der Rolle zwischen zwei Drucken machen. Eine dauerhafte Lagerfähigkeit gibt es bei keinem Material; das Ziel ist, die Aufnahme zu verlangsamen, nicht sie zu verhindern.
Im Sommer ist die Luftfeuchte das eigentliche Problem
In den wärmeren Monaten häufen sich Fehldrucke, die wie ein Druckerproblem aussehen, tatsächlich aber am Material liegen. Der Grund ist die relative Luftfeuchte: Warme Luft nimmt mehr Wasser auf, und eine offene Rolle zieht im Sommer merklich schneller Feuchtigkeit als im Winter. Wer im Sommer druckt, sollte deshalb zwei Dinge umstellen – nur die Rolle im Drucker lassen, die gerade gebraucht wird, und Trockenmittel häufiger wechseln.
Rollen mit dem besten Ergebnis beim Feuchtigkeitsschutz
Das Kriterium „Lagerung und Feuchtigkeitsschutz" macht 20 Prozent unserer Bewertung aus. Bewertet werden die Verpackung laut Datenblatt – vakuumversiegelt, Trockenmittel, wiederverschließbar – und die Berichte in den Rezensionen dazu, wie schnell das Material spürbar Feuchtigkeit zieht. Diese drei Rollen stehen in diesem Kriterium vorn:

Prusament PLA Jet Black
PLA mit enger Durchmessertoleranz von ±0,02 mm und einzeln geprüften Spulen – bei den Kosten je Kilogramm aber die oberste Preislage im Vergleich.

TINMORRY PETG-CF Kohlefaser Schwarz
Die einzige carbongefüllte Rolle im Vergleich – laut Rezensionen deutlich stabiler als glasfaserverstärktes PETG, aber nur mit gehärteter Düse zu drucken.

ANYCUBIC PLA Filament Schwarz
PLA mit niedrigem Kilopreis und vakuumversiegelter, getrockneter Verpackung – einzelne Rezensionen melden aber leichtes Fäden ziehen.
Weiterlesen
- Druckprobleme, die am Filament liegen – wenn die Rolle trocken ist und der Druck trotzdem misslingt.
- 3D-Druckmaterial im Überblick – welches Material wie schnell Feuchtigkeit zieht.
- Passt die Rolle auf Ihren Drucker? – Spulenmaße, Materialwechsler und der Betrieb aus der Trockenbox.
- Häufige Fragen zu Filament – kurze Antworten, auch zu Lagerung und Haltbarkeit.