Druckprobleme, die am Filament liegen
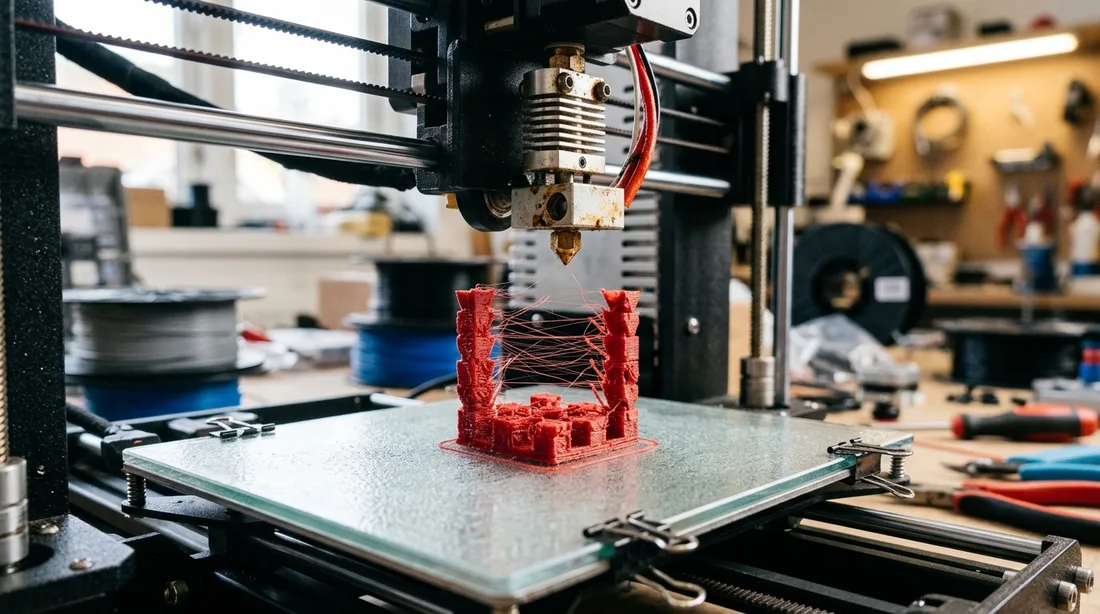
Nicht jeder Fehldruck ist ein Druckerproblem. Verstopfte Düse, Fäden zwischen den Bauteilen, Verzug an den Ecken und Schichten, die sich mit der Hand trennen lassen: Diese vier Fehlerbilder hängen fast immer am Material, an seiner Temperatur oder an seiner Feuchte. Hier stehen die Ursachen und die Startwerte, mit denen Sie anfangen.
Das Wichtigste in Kürze
- Erster Verdacht bei einem Druck, der gestern noch gelang: Feuchtigkeit im Filament, nicht der Slicer.
- Fäden ziehen (Stringing) hat drei Ursachen: zu heiße Düse, zu wenig Rückzug, feuchtes Material.
- Eine verstopfte Düse ist bei gefüllten Filamenten meist Verschleiß, bei allen anderen meist zu kalt gedruckt oder zu feucht.
- Verzug (Warping) ist eine Frage von Materialklasse und Bauraum – bei ABS und ASA ohne Einhausung die Regel, nicht die Ausnahme.
- Ändern Sie immer einen Wert und drucken Sie denselben Probekörper erneut. Zwei Änderungen auf einmal beantworten nichts.
Der erste Schritt: Feuchtigkeit ausschließen
Bevor Sie ein Profil anfassen, prüfen Sie das Material. Der Grund ist Reihenfolge, nicht Bequemlichkeit: Eine feuchte Rolle erzeugt gleichzeitig Fäden, Bläschen und schwache Schichthaftung, und jede Einstellung, die Sie dagegen ändern, verschlechtert den Druck mit trockenem Material wieder. Hören Sie an der Düse hin – Knacken oder Zischen ist eindeutig. Wie Sie eine Rolle trocknen und danach trocken halten, steht im Ratgeber So lagern und trocknen Sie Filament richtig.
Der zweite Blick gilt der Spule selbst. Mehrere Rezensionen in unserem Vergleich führen Druckabbrüche auf eine schlecht gewickelte Spule zurück, bei der sich der Strang unter einer Lage verhakt – das sieht nach einem Förderproblem aus und ist eines, nur nicht im Drucker. Wickeln Sie den Strang nie ohne Spannung ab und klemmen Sie das Ende immer in die Bohrung am Spulenrand.
PETG-Temperatur, PLA-Temperatur und die übrigen Startwerte
Die folgenden Werte sind Startwerte – sie stammen aus den Datenblättern der Rollen in unserem Vergleich und aus den Einstellungen, die in den ausgewerteten Rezensionen genannt werden. Sie ersetzen kein Materialprofil: Jede Rolle bringt ihre eigene Angabe mit, und die gilt.
| Material | Düsentemperatur | Druckbett | Bauteilkühlung |
|---|---|---|---|
| PLA | 190–210 °C | 50–60 °C | volle Kühlung |
| PLA+ | 200–230 °C | 50–60 °C | volle Kühlung |
| PETG | 230–250 °C | 70–80 °C | schwach, etwa ein Drittel |
| Carbon-PETG | 240–270 °C | 75–90 °C | schwach, gehärtete Düse nötig |
| ABS | 240–260 °C | 90–110 °C | aus, Einhausung nötig |
| ASA | 250–270 °C | 90–110 °C | aus, Einhausung nötig |
| TPU | 210–240 °C | 35–60 °C | schwach, langsam drucken |
Zwei dieser Zeilen sind unmittelbar durch ein Datenblatt belegt: Für das weiche TPU nennt der Hersteller 210 bis 230 °C an der Düse, 50 bis 60 °C am Druckbett und 80 bis 120 mm/s, für das steife mit Shore D 64 220 bis 240 °C und 35 bis 55 °C – die Zeile oben fasst beide Spannen zusammen. Für das carbongefüllte PETG stehen 240 bis 270 °C und 75 bis 90 °C im Datenblatt, bei Bambu-Lab-Druckern empfiehlt der Hersteller über 260 °C – eine Rezension beschreibt eine Verstopfung bei 230 °C und die besten Ergebnisse bei 270 °C. Zu PETG, ABS und PLA machen die Hersteller in diesem Feld keine eigene Temperaturangabe; Rezensionen nennen zum PETG 230 bis 250 °C bei 70 bis 80 °C Druckbett-Temperatur, zum ABS 240 °C bei 90 °C und zum PLA 190 bis 210 °C als übliche Spanne. Für ASA und PLA+ bestätigt in diesem Feld kein Beleg die Tabellenspanne oben; die Zeilen bleiben allgemeine Herstellerorientierung. Eine Rezension zu einer der beiden ASA-Rollen im Vergleich nennt als eigene Einstellung mit 235 °C an der Düse und 75 bis 80 °C am Druckbett sogar niedrigere Werte als diese Orientierung – ein Beleg dafür, dass es sich um eine Spanne handelt, nicht um ein festes Profil.
Fäden ziehen (Stringing)
Feine Fäden zwischen getrennten Teilen eines Drucks entstehen, wenn beim Umsetzen der Düse Material nachläuft. Drei Ursachen kommen infrage, und zwar in dieser Reihenfolge:
- Feuchtes Filament. Der Wasserdampf drückt Material aus der Düse, ohne dass der Extruder fördert. Kein Rückzugswert gleicht das aus.
- Düse zu heiß. Je dünnflüssiger das Material, desto mehr läuft nach. Gehen Sie in Schritten von 5 °C herunter, solange die Schichthaftung hält.
- Rückzug zu gering (Retraction). Erhöhen Sie Weg und Geschwindigkeit des Rückzugs in kleinen Schritten – bei Direktantrieb genügen meist unter 1 mm, bei einem Bowdenschlauch ist es ein Mehrfaches davon.
PETG zieht dabei grundsätzlich stärker Fäden als PLA; das ist eine Eigenschaft des Materials und mit sauber kalibrierten Werten beherrschbar, nicht abschaffbar. Eine Rezension zur PETG-Empfehlung in unserem Vergleich beschreibt genau das: leichtes Fäden ziehen ohne sorgfältig kalibrierten Rückzug, das sich anschließend mit einer Flamme entfernen ließ. Keine Rolle ist frei davon, und kein Hersteller kann das zusagen.
Die Düse verstopft
Eine Verstopfung hat vier typische Ursachen, und sie hängen am Material:
- Zu kalt gedruckt. Der häufigste Fall bei technischen Materialien. Wer PETG oder carbongefülltes PETG mit einem PLA-Profil startet, bekommt eine Verstopfung statt eines Bauteils.
- Verschleiß bei gefüllten Filamenten. Kohlefasern schleifen die Bohrung auf. Eine Rezension in unserem Vergleich berichtet, dass selbst eine Edelstahldüse nach rund 500 g Materialdurchsatz verschlissen war – bei gefüllten Sorten ist eine gehärtete Düse deshalb Voraussetzung, keine Empfehlung.
- Feuchtigkeit und Zersetzungsreste. Aufgeschäumtes Material verkokt in der Düse, besonders wenn zwischen zwei Drucken lange bei Temperatur gewartet wird.
- Materialwechsler und weiche Materialien. Weiches TPU stauchte sich in einem Materialwechsler, statt gefördert zu werden – eine Rezension in unserem Vergleich warnt ausdrücklich davor, die Rolle mit Shore A 95 über ein Automatic Material System (AMS) zu fahren; die steife Rolle mit Shore D 64 ist dort laut Hersteller freigegeben. Auch eine Rezension zu einer matten PLA-Rolle berichtet von wiederkehrenden Verstopfungen an einem Bambu Lab A1 mini.
Reinigen lässt sich eine teilweise Verstopfung mit dem Cold Pull: Düse aufheizen, Material einziehen, auf etwa 90 °C abkühlen und den Strang mit einem Ruck herausziehen. Bleibt der Kanal zu, ist die Düse ein Verschleißteil – und ein Tausch kostet weniger als der nächste Fehldruck.
Verzug (Warping): das Bauteil löst sich an den Ecken
Verzug entsteht, weil die unteren Schichten erkalten und schrumpfen, während oben noch heißes Material aufgetragen wird. Die Zugspannung zieht die Ecken vom Druckbett. Wie stark das auftritt, entscheidet zuerst die Materialklasse: PLA schrumpft wenig, PETG mäßig, ABS und ASA deutlich.
Bei ABS und ASA ohne Einhausung ist Verzug der Normalfall. Eine Rezension in unserem Vergleich beschreibt spürbaren Verzug an einem offenen Drucker, der nur mit einem Brim beherrschbar war. Wer diese Materialien regelmäßig braucht, braucht einen geschlossenen, warmen Bauraum – alles andere ist Symptombehandlung. Was hilft, in der Reihenfolge des Nutzens: geschlossener Bauraum, höhere Druckbett-Temperatur, Brim oder Raft, Bauteilkühlung aus, Zugluft vermeiden, Ecken im Bauteil abrunden.
Bei PLA und PETG ist Verzug fast immer ein Haftungsproblem: fettiges Druckbett, zu große Düsenhöhe in der ersten Schicht, zu kaltes Bett. Eine saubere Druckplatte – Isopropanol, kein Spülmittelfilm – löst mehr Fälle als jede Profiländerung.
Schichthaftung verbessern
Wenn sich ein Bauteil entlang der Schichtgrenzen trennen lässt, sind die Schichten nicht miteinander verschmolzen. Drei Hebel wirken, und der erste ist der größte:
- Düsentemperatur erhöhen, in Schritten von 5 °C. Mehr Wärme heißt mehr Verschmelzung – die Grenze ist erreicht, wenn Überhänge hängen oder Fäden entstehen.
- Bauteilkühlung reduzieren. Volle Kühlung ist bei PLA richtig und bei PETG, ABS und ASA schädlich: Sie friert die Schicht ein, bevor sie sich mit der darunter verbinden kann.
- Feuchtigkeit ausschließen. Poriges Material verschmilzt nicht – der Kreis schließt sich hier wieder.
Für belastete Bauteile gilt zusätzlich: Wandstärke und Ausrichtung entscheiden mehr als das Material. Ein Teil, das entlang der Schichten belastet wird, bricht auch aus dem zähsten Filament.
Über- und Unterextrusion: wenn es an der Maßtoleranz liegt
Bleiben Lücken zwischen den Bahnen (Unterextrusion) oder wirft die Oberfläche Wülste auf (Überextrusion), ist der Materialfluss falsch. Der Slicer rechnet mit einem festen Durchmesser – meist 1,75 mm; weicht die Rolle davon ab, fördert der Extruder zu wenig oder zu viel. Deshalb ist die Maßtoleranz nicht kosmetisch: Ein Hersteller, der ±0,02 mm angibt, hält den Fluss über die ganze Rolle in einem Bereich, den der Slicer nicht nachjustieren muss.
Prüfen lässt sich das mit einer Schieblehre an mehreren Stellen des Strangs. Schwankt der Durchmesser sichtbar, hilft keine Einstellung dauerhaft weiter – dann liegt es an der Rolle. Wie wir dieses Kriterium bewerten, steht in der Methodik im Filament-Vergleich.
Der Temperaturturm statt Raten
Anstatt Werte zu erraten, drucken Sie einen Temperaturturm: einen Probekörper, der alle paar Millimeter die Düsentemperatur ändert. Anschließend sehen Sie an einem Bauteil, welcher Bereich die beste Schichthaftung und die wenigsten Fäden liefert. Eine Rezension in unserem Vergleich beschreibt genau dieses Vorgehen für ein carbongefülltes PETG – Ergebnis war eine deutlich höhere Temperatur als zunächst angenommen.
Zwei Regeln dazu: immer nur eine Größe ändern, und immer denselben Probekörper verwenden. Sonst vergleichen Sie zwei Drucke, die sich in mehr als einem Punkt unterscheiden.
Rollen mit dem besten Ergebnis beim Druckverhalten
Das Kriterium „Maßhaltigkeit und Druckverhalten" ist mit 35 Prozent das schwerste in unserer Bewertung. Es verbindet die Durchmessertoleranz laut Datenblatt mit den Berichten aus den Rezensionen über Extrusion, Verzug, Fäden ziehen und Schichthaftung. Diese drei Rollen stehen darin vorn:

Prusament PLA Jet Black
PLA mit enger Durchmessertoleranz von ±0,02 mm und einzeln geprüften Spulen – bei den Kosten je Kilogramm aber die oberste Preislage im Vergleich.
 Empfehlung
ELEGOO PETG Filament Schwarz
Günstigste PETG-Rolle im Vergleich mit ±0,02 mm Durchmessertoleranz und positiven Rezensionen – nur vereinzelt wird leichtes Fäden ziehen gemeldet.

Prusament PETG Orange
PETG mit enger Durchmessertoleranz von ±0,02 mm und einzeln geprüften Spulen – dafür das teuerste PETG im Vergleich.
Weiterlesen
- So lagern und trocknen Sie Filament richtig – die Ursache hinter den meisten dieser Fehlerbilder.
- 3D-Druckmaterial im Überblick – welches Material welche Temperaturen und welchen Bauraum braucht.
- Passt die Rolle auf Ihren Drucker? – warum eine Rolle im Materialwechsler klemmt.
- Filament-Vergleich – alle Rollen mit Bewertung, Maßtoleranz und Preis je Kilogramm.