3D-Druckmaterial im Überblick: PLA, PETG, ABS, ASA und TPU
Die Materialwahl entscheidet mehr über das Ergebnis als der Drucker. Wir ordnen die Filament-Arten ein, die es in 1,75 mm überall gibt – mit den Temperaturen, die die Hersteller angeben, den Grenzen jedes Materials und der Abgrenzung zu Sorten, die eine eigene Klasse bilden.
Das Wichtigste in Kürze
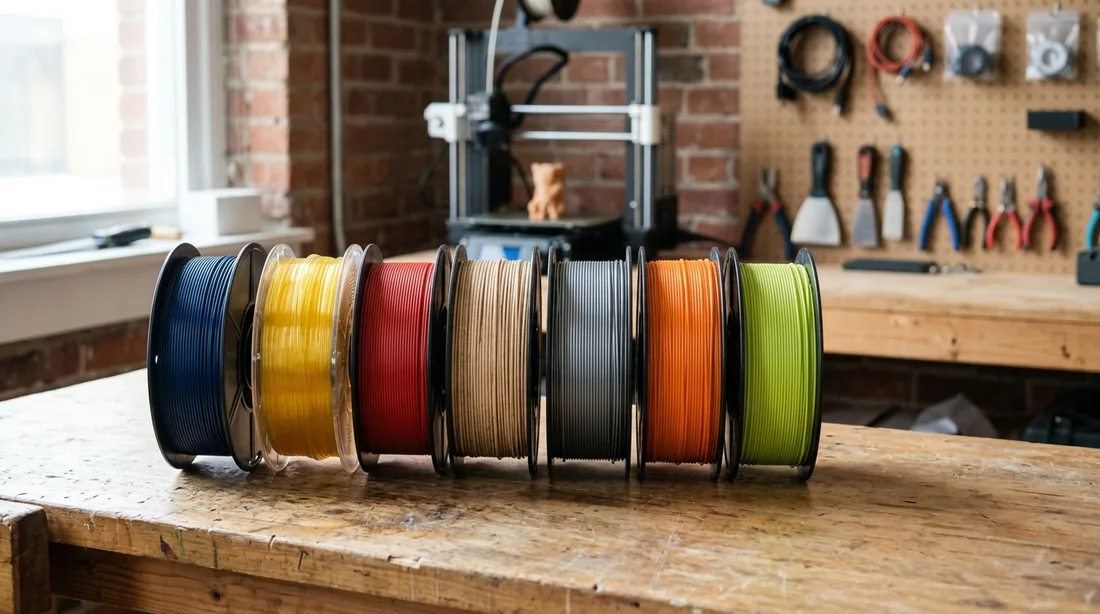
- PLA ist das Einsteigermaterial: druckt kühl, verzieht sich kaum, verliert aber schon bei etwa 60 °C Bauteiltemperatur seine Form.
- PETG ist der Standard für Funktionsteile – zäher und wärmefester als PLA, dafür anfälliger für Fäden ziehen.
- ABS und ASA halten Wärme und Sonne aus, brauchen dafür aber eine Einhausung (einen geschlossenen Bauraum) und Abluft.
- TPU ist das flexible Material. Weiche Sorten verlangen einen kurzen Förderweg vom Extruder zur Düse, steife sind laut Hersteller auch für Materialwechsler freigegeben.
- PA, PC, PVA, HIPS, PP und PCTG sind eigene Klassen mit eigenen Anforderungen – wir erklären sie hier, vergleichen sie aber nicht mit.
Material für den 3D-Druck: die Sorten im direkten Überblick
Die folgende Tabelle nennt die Bereiche, die Hersteller für diese Materialien üblicherweise angeben. Sie ist eine Orientierung, kein Profil: Die Rollen in unserem Vergleich nennen eigene Werte nur teilweise im Datenblatt – im Zweifel gilt die Angabe des Herstellers auf oder an der Spule, und darunter das Profil Ihres Slicers.
| Material | Düsentemperatur | Druckbett | Formstabil bis etwa | Typische Bauteile |
|---|---|---|---|---|
| PLA | 190–210 °C | 50–60 °C | 60 °C | Deko, Modelle, Prototypen |
| PLA+ | 200–230 °C | 50–60 °C | 60 °C | Halterungen, Gehäuse, Spielzeugteile |
| PETG | 230–250 °C | 70–80 °C | 75 °C | Funktionsteile, Halterungen im Schatten |
| Carbon-PETG | 240–270 °C | 75–90 °C | 75 °C | steife Funktionsteile, gehärtete Düse nötig |
| ABS | 240–260 °C | 90–110 °C | 85 °C | robuste Teile, Einhausung nötig |
| ASA | 250–270 °C | 90–110 °C | 90 °C | Außenbereich, Sonne, Witterung |
| TPU | 210–240 °C | 35–60 °C | 70 °C | Dichtungen, Dämpfer, Griffe, Clips |
Die Werte für Carbon-PETG und TPU stehen so in den Datenblättern der Rollen in unserem Vergleich: 240 bis 270 °C an der Düse und 75 bis 90 °C am Druckbett für das carbongefüllte PETG, 210 bis 230 °C und 50 bis 60 °C für das weiche TPU, 220 bis 240 °C und 35 bis 55 °C für das steife. Die TPU-Zeile oben fasst beide Spannen zusammen. Zu PLA, PETG und ABS machen die Hersteller in diesem Feld keine eigenen Temperaturangaben – die Werte oben sind die in den ausgewerteten Rezensionen genannten Einstellungen: etwa 190 bis 210 °C für PLA, 230 bis 250 °C bei 70 bis 80 °C Druckbett-Temperatur für PETG und, laut einer Rezension zur einzigen ABS-Rolle im Feld, 240 °C an der Düse bei 90 °C am Druckbett. Für ABS nennt ein Datenblatt zusätzlich eine Wärmefestigkeit von 85 °C – das ist der Wert in der Spalte „Formstabil bis etwa“, nicht die Düsentemperatur. Für ASA und PLA+ bestätigt in diesem Feld weder ein Datenblatt noch eine Rezension die Tabellenspanne oben; die Zeilen bleiben allgemeine Herstellerorientierung ohne eigene Deckung in diesem Vergleich. Eine Rezension zur günstigeren der beiden ASA-Rollen im Feld nennt als eigene Einstellung sogar niedrigere Werte – 235 °C an der Düse, 75 bis 80 °C am Druckbett –, was zeigt, dass die Tabelle eine Spanne markiert, kein festes Profil.
PLA oder PETG? Die Frage, die vor fast jedem Kauf steht
Beide Materialien sind für Geräte mit beheiztem Druckbett gedacht, beide sind günstig, beide gibt es in vielen Farben. Der Unterschied zeigt sich erst am Bauteil, und zwar an drei Stellen.
Wärme. PLA beginnt bei rund 60 °C weich zu werden. Ein Halter im Auto, ein Gehäuse neben einem Netzteil oder ein Teil auf der Fensterbank im Sommer überschreitet diese Grenze regelmäßig. PETG verträgt rund 15 °C mehr – das ist wenig in Zahlen und viel in der Praxis.
Bruchverhalten. PLA bricht spröde und ohne Vorwarnung, PETG gibt vorher nach. Für eine Klemme, einen Haken oder ein Scharnier ist das der entscheidende Punkt. Eine Rezension zu einem carbongefüllten PETG in unserem Vergleich beschreibt genau diesen Unterschied: steifer als reines PETG, aber nicht so plötzlich brechend wie PLA.
Druckverhalten. Hier gewinnt PLA. PETG zieht stärker Fäden (Stringing), haftet mitunter zu gut am Druckbett und verzeiht schlechte Einstellungen weniger. Wer Modelle mit feinen Details druckt, bleibt bei PLA; wer ein Teil braucht, das etwas aushalten muss, nimmt PETG. Die konkreten Fehlerbilder und ihre Ursachen stehen im Ratgeber Druckprobleme, die am Filament liegen.
PLA-Filament und PLA+: vom Einsteigermaterial zum robusteren Funktionsteil
PLA ist das am häufigsten verkaufte Filament und das gutmütigste: Es braucht keinen geschlossenen Bauraum und verzeiht ein nicht perfekt eingestelltes Profil. Es schrumpft beim Abkühlen wenig, deshalb verzieht sich auch eine große Grundfläche selten. Für Figuren, Modelle, Organizer und alles, was im Innenraum steht, ist es die richtige Wahl.
PLA+ ist kein anderes Material, sondern eine Mischung. Die Hersteller geben dafür eine höhere Festigkeit und Zähigkeit als bei Standard-PLA an; in den ausgewerteten Rezensionen decken sich diese Angaben mit wiederkehrenden Berichten über spürbar bruchfestere Teile. Eine verbindliche Norm steht hinter dem Plus nicht – was darin steckt, entscheidet jeder Hersteller selbst. Die Wärmefestigkeit bleibt ungefähr die von PLA, dafür eignet es sich eher für Halterungen und andere Funktionsteile als für reine Deko. Einen Aufpreis muss das im Vergleichsfeld nicht kosten – die günstigste PLA+-Rolle ist hier zugleich die günstigste Rolle im ganzen Vergleich.
Der wichtigste Punkt bei PLA betrifft nicht die Mischung, sondern die Lagerung: Feuchtes PLA knackt an der Düse und druckt mit Bläschen. Wie Sie das erkennen und abstellen, steht im Ratgeber So lagern und trocknen Sie Filament richtig.
PETG-Filament: der Standard für Funktionsteile
PETG ist chemisch mit PET-Flaschen verwandt und vereint zwei Eigenschaften, die sonst selten zusammenkommen: Es ist zäh und lässt sich trotzdem ohne geschlossenen Bauraum drucken. Ein Hersteller in unserem Vergleich gibt für sein PETG ausdrücklich mechanische Bauteile, Halterungen, Klemmen und Ersatzteile als Einsatzgebiet an sowie eine Beständigkeit gegen Feuchtigkeit und Temperaturschwankungen.
Zwei Eigenheiten sollten Sie kennen. PETG nimmt Feuchtigkeit aus der Luft auf (hygroskopisch) und zwar deutlich schneller als PLA – eine offene Rolle im Regal ist nach Wochen ein anderes Material als am Kauftag. Und PETG haftet auf glatten Druckbetten so gut, dass es die Oberfläche beschädigen kann; eine Rezension in unserem Vergleich beschreibt deshalb einen dünnen Trennfilm aus einem PVA-Klebestift als Schutz für das Druckbett.
ABS- und ASA-Filament: Wärme, Sonne und der Preis dafür
ABS und ASA schrumpfen beim Abkühlen stärker als PLA und lösen sich dann vom Druckbett. Ohne Einhausung – also ohne geschlossenen, warmen Bauraum – bleibt davon in der Praxis wenig übrig: Die ersten Schichten halten, dann reißt das Bauteil an den Ecken auf. Beide Materialien setzen beim Drucken außerdem Geruchsstoffe frei und sollten nur in einer Einhausung mit Abluft verarbeitet werden. Das gilt besonders in Klassen- und Werkstatträumen; mehr dazu im Ratgeber Filament für Schulen, Makerspaces und Werkstätten.
Der Unterschied zwischen beiden ist die UV-Beständigkeit. ABS vergilbt und versprödet im Sonnenlicht; ASA ist laut Datenblatt UV- und witterungsbeständig und dafür gemacht, draußen zu bleiben. Wer ein Bauteil in die Sonne stellt, nimmt ASA. Wer nur Wärme braucht – eine Halterung im Motorraum, ein Gehäuse neben einer Wärmequelle –, kommt mit ABS aus: Eine Rolle in unserem Vergleich ist laut Datenblatt bis 85 °C hitzebeständig.
Und der ruhige Weg dazwischen: Wer Wärme und etwas Witterung braucht, aber keinen geschlossenen Drucker hat, druckt PETG. Es reicht nicht an ASA heran, kostet aber keine Einhausung.
TPU-Filament: flexible Teile, langsam gedruckt
TPU ist ein thermoplastisches Polyurethan und das einzige Material in diesem Überblick, das sich biegen lässt. Die Härte steht als Shore-Wert im Datenblatt. Die beiden Rollen in unserem Vergleich markieren die Spanne: Shore A 95 ist das harte Ende der flexiblen Sorten – etwa so wie ein Einkaufswagenrad –, Shore D 64 liegt darüber und biegt sich nur noch, ohne die Form zu verlieren. Weichere Sorten (Shore A 85 und darunter) sind auf vielen Druckern kaum noch zu fördern.
Zwei Bedingungen entscheiden, ob TPU gelingt. Der Förderweg zwischen Extruder und Düse muss kurz sein – in einem langen Bowdenschlauch staucht sich weiches Material, statt zu fördern. Die Geschwindigkeit ist dagegen keine generelle Bremse: Der Hersteller der weichen Rolle in unserem Vergleich nennt 80 bis 120 mm/s, und Rezensionen berichten von starker Schichthaftung selbst bei hoher Geschwindigkeit – nur bei steileren Überhängen empfehlen zwei Rezensionen, die Geschwindigkeit gegenüber der Herstellerangabe zu reduzieren.
Beim Materialwechsler entscheidet die Härte, nicht das Material. Zur weichen Rolle in unserem Vergleich meldet eine Rezension dort ausdrücklich Verstopfungen. Die steife Rolle mit Shore D 64 gibt der Hersteller dagegen für den Wechsler frei – das kleinere AMS Lite ausdrücklich ausgenommen –, und drei Rezensionen bestätigen den Einzug, eine vierte bekam das Filament trotzdem nicht ins AMS. Wer flexibel aus dem Wechsler drucken will, prüft also die Shore-Angabe, bevor er die Rolle einlegt.
Carbon-PETG und andere gefüllte Filamente
Gefüllte Filamente sind ein Grundmaterial mit einem Zusatz: Kohlefasern, Glasfasern, Holzmehl, Metallpulver. Der Zusatz ändert Steifigkeit und Optik, nicht die Temperaturklasse. Carbon-PETG ist deshalb im Vergleich auch kein eigenes Material, sondern eine Füllvariante von PETG – der Materialfilter findet die Rolle unter PETG mit.
Eine gehärtete Düse ist bei gefüllten Filamenten Pflicht. Die Fasern wirken wie Schleifpapier: Eine Rezension in unserem Vergleich berichtet, dass selbst eine Edelstahldüse nach rund 500 g Materialdurchsatz verschlissen war. Eine Messingdüse hält deutlich kürzer. Wer gefülltes Material einmal drucken will, tauscht vorher die Düse – und rechnet den Ersatz in die Kosten ein.
PLA-Seide und Holz-PLA: Optik statt Technik
PLA-Seide (Silk-PLA) hat einen zusätzlichen Glanzeffekt, Holz-PLA enthält Holzmehl und lässt sich wie Holz schleifen. Mechanisch bringt beides nichts – meist ist das Ergebnis etwas spröder als reines PLA. Bei Holz-PLA kommt ein größerer Düsendurchmesser ins Spiel: 0,4 mm verstopft mit dem Füllstoff leichter, 0,6 mm ist der ruhigere Weg.
Beide Sorten stehen nicht in unserem Vergleich. Der Grund ist Ehrlichkeit gegenüber der Bewertung: Wir vergleichen Rollen in einem Feld mit gleichen Kriterien, und eine Optikvariante gewinnt oder verliert dort an Eigenschaften, die niemand kauft. Wer nach einem Effekt sucht, kauft nach Farbmuster – nicht nach Maßtoleranz.
Filament für Anfänger: womit Sie anfangen
- Die erste Rolle ist PLA, in einer dunklen Farbe. Schwarz und Anthrazit verzeihen sichtbare Schichten am ehesten, und PLA verzeiht die Einstellungen.
- Die zweite Rolle ist PETG, sobald ein Teil etwas aushalten oder in die Wärme soll.
- Die dritte Rolle richtet sich nach dem Bauteil, nicht nach Neugier: weiches TPU nur mit kurzem Förderweg, ABS oder ASA nur mit Einhausung und Abluft.
- Kaufen Sie am Anfang keine fünf Rollen auf Vorrat. Filament zieht Feuchtigkeit, und eine ungeöffnete Rolle im Keller ist nach einem Jahr nicht mehr dieselbe.
Filament für draußen: was UV und Witterung aushält
Drei Fragen entscheiden über ein Bauteil im Freien: Wärme, Nässe, UV-Strahlung. PLA scheidet an allen drei aus – es verliert bei Sonne die Form und wird mit der Zeit brüchig. PETG hält Nässe und Temperaturschwankungen laut Herstellerangabe gut aus und ist damit für den Gartenbereich im Schatten eine brauchbare Wahl. Für dauerhafte Sonneneinstrahlung ist ASA das Material, das dafür gebaut ist: laut Datenblatt UV- und witterungsbeständig.
Was keines der Materialien leistet: dauerhafte Farbstabilität. Pigmente bleichen aus, auch bei ASA. Wer ein Teil über Jahre draußen braucht, plant den Ersatz ein oder lackiert es.
Ist PLA kompostierbar? PLA-Recycling und Entsorgung
PLA (Polylactid) entsteht aus pflanzlicher Stärke – ein Hersteller in unserem Vergleich nennt diese Rohstoffbasis ausdrücklich laut Herstellerangabe. Daraus wird gern geschlossen, dass Reste in den Gartenkompost dürfen. Das ist falsch: PLA ist industriell kompostierbar, nicht im Garten und nicht im Gewässer. Der Abbau verlangt Temperaturen um 60 °C über Wochen, wie sie nur eine industrielle Anlage erreicht. Im Kompost hinter dem Haus liegt ein PLA-Teil nach Jahren unverändert da.
Praktisch heißt das: Fehldrucke und Stützstrukturen gehören in den Restmüll, nicht in den Bioabfall – und die Biotonne ist ausdrücklich der falsche Weg, weil PLA in der Sortierung wie Kunststoff wirkt. Ob eine Wertstoffsammlung in Ihrer Gemeinde 3D-Druckabfälle annimmt, ist regional verschieden und ändert sich; fragen Sie beim kommunalen Entsorger nach. Die größere Einsparung liegt ohnehin vorher: weniger Fehldrucke, Nachfüllrollen statt neuer Spulen und Leerspulen, die mehrfach benutzt werden. Wie Nachfüllrollen funktionieren, steht im Ratgeber Passt die Rolle auf Ihren Drucker?
Materialien, die eine eigene Klasse bilden
Diese Sorten kommen in jeder Materialliste vor, stehen aber nicht in unserem Vergleich. Sie stellen andere Anforderungen – oft muss während des Drucks getrocknet werden, oft braucht es Temperaturen jenseits von 280 °C –, und ein Ranking über Klassen hinweg würde die Empfehlung entwerten. Kurz einsortiert:
- PA (Polyamid, umgangssprachlich Nylon) – extrem zäh und abriebfest, ideal für Zahnräder und Scharniere. Zieht Feuchtigkeit so schnell, dass es praktisch nur aus dem Trockner heraus zu drucken ist.
- PC (Polycarbonat) – das wärmefeste Material unter den gängigen Sorten, dafür Düsentemperaturen um 280 °C und ein hoher Verzug ohne Einhausung.
- PVA – wasserlöslich, Stützmaterial für den zweiten Extruder. Nach dem Druck löst sich die Stütze im Wasserbad. Nur mit Mehrmaterial-Drucker sinnvoll.
- HIPS – der Gegenpart zu ABS: chemisch löslich und deshalb als Stützmaterial im geschlossenen Bauraum verbreitet.
- PP (Polypropylen) – chemikalienfest und biegsam, haftet aber auf fast keinem Druckbett; braucht eine eigene Haftfläche aus Polypropylen.
- PCTG – nahe an PETG, transparenter und zäher, mit ähnlichen Temperaturen. Wer PETG beherrscht, kommt damit zurecht; das Angebot ist deutlich kleiner.
Je Material die Rolle mit der besten Bewertung
Aus jedem der fünf Materialwerte im Filter unseres Vergleichs steht hier die Rolle mit der besten Bewertung, geordnet nach Bewertung; PLA+ zählt dabei zu PLA und Carbon-PETG zu PETG, wie im Filter selbst. Die vollständige Liste mit Filter für Material, Einsatzbereich und Preis steht im Filament-Vergleich.


Weiterlesen
- So lagern und trocknen Sie Filament richtig – warum eine offene Rolle nach Wochen anders druckt und was dagegen hilft.
- Druckprobleme, die am Filament liegen – Fäden ziehen, verstopfte Düse, Verzug und schlechte Schichthaftung nach Ursachen sortiert.
- Passt die Rolle auf Ihren Drucker? – Durchmesser, Spulenmaße, Materialwechsler und Nachfüllrollen.
- Häufige Fragen zu Filament – kurze Antworten zu Auswahl, Einstellungen und Lagerung.